选型机突然不干活,多数不是大故障。真正跑现场的都知道,问题九成出在三个地方:料的状态、盘面的状态、传动的状态。按这个顺序查,通常十分钟内能定位。
排查顺序:先看料(是否受潮结团、粒径是否超范围)→ 再看盘(是否积料、间隙是否变化)→ 最后看传动(轴承、皮带、紧固件)。顺序颠倒会白拆半台机器。
常见故障速查
| 现象 | 常见原因 | 处理方向 |
|---|---|---|
| 合格仓混入异形料、精度下降 | 盘面布料过厚、摩擦面磨损、分选间隙变大 | 调小给料、清盘、复测间隙 |
| 处理量明显下降 | 物料受潮结团、盘面积料、转速异常 | 预干燥或预筛、清盘、检查传动 |
| 运行异响、机身振动 | 轴承磨损、地脚螺栓松动、盘面不平衡 | 紧固、检查轴承与调平 |
| 落料位置偏移 | 机架水平变化、分离棱位置松动 | 重新调平、复位分离棱 |
| 电机过载跳闸 | 一次性投料过多、异物卡阻 | 减量给料、停机清异物 |
分选精度掉了怎么查
精度下降是最常见的报修理由,但往往不是设备坏了。先确认三件事:给料是否比平时厚(布料厚了分级就粗)、盘面是否积了细粉(积料会改变颗粒滚动路径)、间隙是否因长期运行变大。三项排除后精度仍不达标,才考虑摩擦面磨损需要修复或更换。
处理量下降的三个隐性原因
一是物料含水率上升,细粉粘盘,滚动阻力变大;二是前道筛分不到位,超范围颗粒进入机内反复循环;三是清盘间隔拉长,积料占了有效工作面。前两条改前道,第三条改作业规范,都不用动设备。
三个被误判成故障的情况
一是换了料源:新批次粒径分布不同,分级结果自然变化,设备没坏,参数要重调。二是新手上料:一次倒进半袋料,盘面布料过厚,精度当即下滑,减量后立刻恢复。三是没做预筛:超范围颗粒反复循环,看着像「分不干净」,实际是前道把不该进来的料放进来了。这三类占报修的相当比例,先排除再谈维修,能省下不少上门费。
精度问题的量化判断
别用「感觉不如以前」来描述精度。留一份出厂时的合格仓样品,按同一方法复测,把合格颗粒占比与形状系数做成一条时间曲线,连续三批下滑才说明设备状态真的变了。没有基准样,任何关于精度的争论都只能靠印象,厂家与车间谁也说服不了谁。
常备备件与耗材
按更换频率排序:摩擦面(核心易损件)、传动皮带、轴承、紧固件与密封件。摩擦面建议常备一套,停机等件的损失通常远超备件本身价格;其余按半年用量备货即可,不必压太多库存。
日常巡检清单
- 每班:清理盘面积料,检查落料口是否堵塞,听运行声音;
- 每周:检查地脚与紧固件,测量分选间隙,清理传动部位粉尘;
- 每月:检查轴承润滑与皮带张紧,复核盘面水平,记录精度抽检结果。
季节性湿度对分选的影响
南方梅雨季与北方冬季供暖前后的车间湿度变化,会让同一批料的表现明显不同:湿度高时细粉易粘盘、布料变厚,精度和产量一起下滑。经验做法是在湿度大的月份缩短清盘间隔、适当降低给料量,必要时在前道增加烘干或除湿,不要等到精度掉下来才去拆机器。
什么情况必须找厂家
摩擦面出现明显沟槽或变形、主轴轴承异响伴温升、盘面结构件开裂,这三类不要自行拆修——摩擦面属于分级精度的核心件,现场处理不当会彻底改变分选特性,反而要整盘返厂。
报修时怎么说最省时间
「机器不好用了」这句话会让厂家只能派人上门。有效的描述是四句话:什么现象(精度下降、产量下降、异响、跳闸)、从什么时候开始、是否换过料或调过参数、已经试过哪些处理。这四项说清,多数问题能在电话里定位,省掉一次上门和几天停产。建议车间在设备旁贴一张报修记录表,随手记下现象与时间点,比事后回忆准确得多。
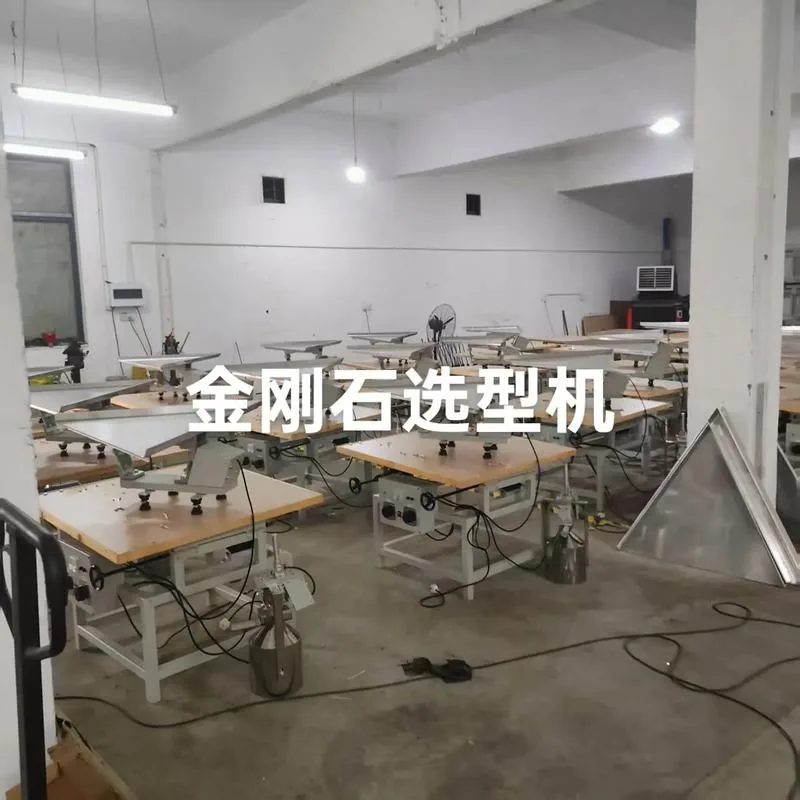
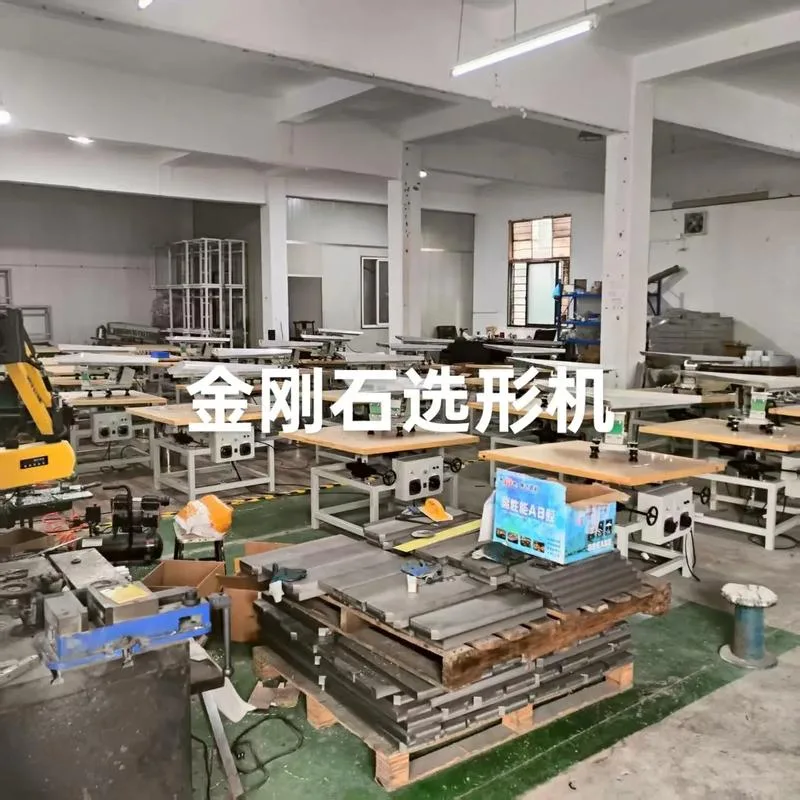
设备实拍(金刚石选型机常见故障与排查方法)
常见问题
问:机器用久了精度必然下降吗?
答:摩擦面会随运行缓慢磨损,间隙变大后精度下降。按周期复测间隙并做补偿,可以把衰减控制在很小范围。
问:异响一定要停机吗?
答:伴随温升或振动的异响应立即停机检查,多为轴承或紧固件问题,继续运行可能损伤主轴。
问:清盘多久一次合适?
答:细粉料建议每班清一次,粗料可适当延长;以盘面无明显积料为准,积料会直接改变分级效果。