设备到厂前一周现场该准备什么,直接决定安装当天能不能一次试机成功。见过太多案例:机器到了,地面没做、电源没到位、除尘没接口,一耽搁就是半个月。
到场前准备清单:地面承重与水平、三相电源与总开关、除尘接口、进出料通道宽度、场地净空高度。五项都落实,进场当天即可就位调试。
场地与基础
设备属于低速旋转类,对基础要求不高但不能含糊:地面需平整、能承受整机与物料重量,避免与冲床、破碎机等强振设备同区;机身四周留出操作与检修空间,出料侧预留周转料箱位置;上方净空要够开盖清盘,不能压着管线。场地潮湿的车间建议做简易防潮垫层,长期停机不易锈蚀。
电控与环保
| 项目 | 要求 |
|---|---|
| 电源 | 三相 380V,按整机功率 2.2–5.5 kW 配线,独立总开关 |
| 接地 | 机身可靠接地,电机与电控箱分别接地 |
| 除尘 | 预留吸尘接口,细粉工况建议接入车间除尘系统 |
| 照明 | 盘面区域单独补光,便于观察布料与分级状态 |
进场到试机的五步
①开箱验收:核对机型、附件与随机文件,检查运输损伤;②就位调平:垫铁调平,机身水平是分级稳定的前提;③接线检查:相序、接地、转向,空载点动确认无异响;④空载运行:连续空转三十分钟,观察振动与温升;⑤带料试机:由少到多逐步加料,记录过料量与分级结果,确定给料参数。
安装环节最容易出错的地方
一是水平没调好,机身轻微倾斜就会让颗粒滚动路径偏移,精度时好时坏;二是电源相序接反,电机反转导致无法正常布料;三是没做除尘,细粉弥漫既影响观察也加速传动件磨损;四是出料口方向装反,与车间物流方向冲突,后期只能将就使用。
布局:一进一出还是转个弯
场地宽裕时用直线布局最省事:上料在一端,合格仓与回料仓在另一端,物流单向不交叉,操作工站位一目了然。场地窄时改成 L 型,把回料仓折回上料侧,减少人工搬运距离,但要注意回料路径不能跨过合格仓,否则容易混料。布局定下来再定进出料方向,这一步在定制下单前就要画好平面图。
与前后道的衔接
前道通常是筛分或清洗,后道是干燥与包装。衔接上最容易被忽略的是落差与密闭:上料落差太大,细粉扬尘;出料敞口太大,风一吹就混档。建议上料端加缓冲料斗并控制下料速度,出料端用软连接接到料箱,同时把除尘接口引到产尘最重的两个点——上料口与盘面上方。
安装后把参数固化成工艺卡
试机调出来的给料量、转速、间隙、清盘间隔,一定要当场记下来做成工艺卡,贴在设备旁。换班、换人、换料时按卡执行,精度才稳定。很多「安装时好好的、半年后越来越差」的案例,起因就是没有工艺卡,参数被一班一班地随手改掉了。
多台设备并排时的注意事项
扩产时常见两到三台并排。要点有三个:机间留出至少一人宽的检修通道,不要让清盘作业被迫跨机;除尘分管要独立,共用一根主管会让远端机台吸力不足;电控箱不要正对出料口,细粉进入控制箱是电控故障的主要来源。并排布置看着省地方,代价往往在后期维护上。
搬迁与二次安装
厂房搬迁时,整机可以整体吊运,但要在吊点上受力,不要直接挂盘面或护罩。落地后按新厂房重新调平,并把试机参数重新标定一次——换了地面、换了电源相序、换了除尘条件,原来的参数不一定还合适。搬迁后若精度出现波动,先查水平与地脚,再查盘面是否在运输中移位,多数问题出在这两处,而不是设备本身损坏。
试机验收看什么
看三项:连续运行两小时的稳定性(振动、温升、有无异响)、分级结果与样品预期是否一致、清盘与换仓是否顺手。这三项都过,才算完成安装,而不是机器转起来就算完工。
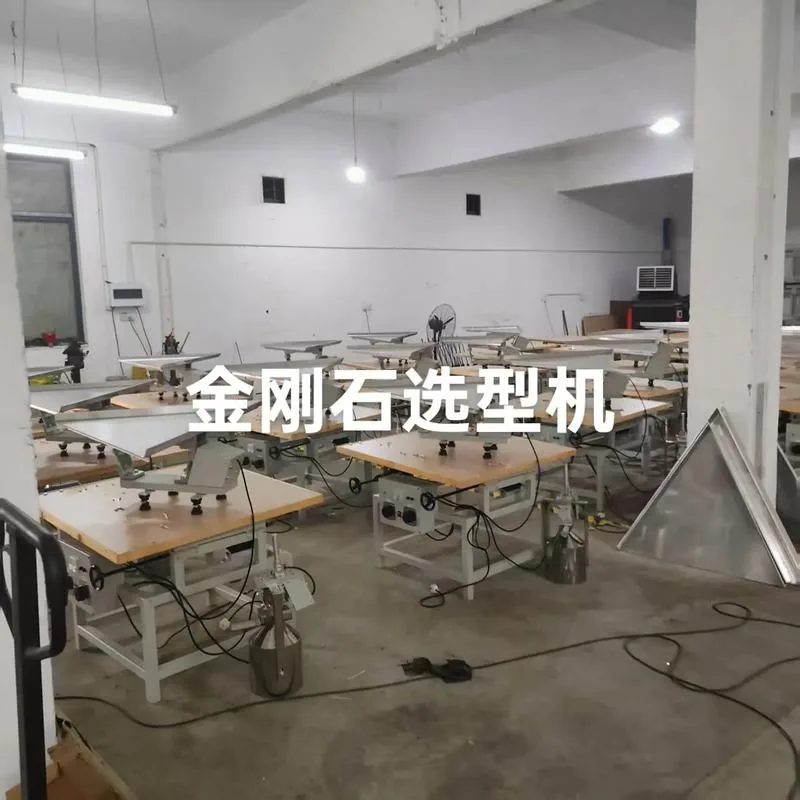
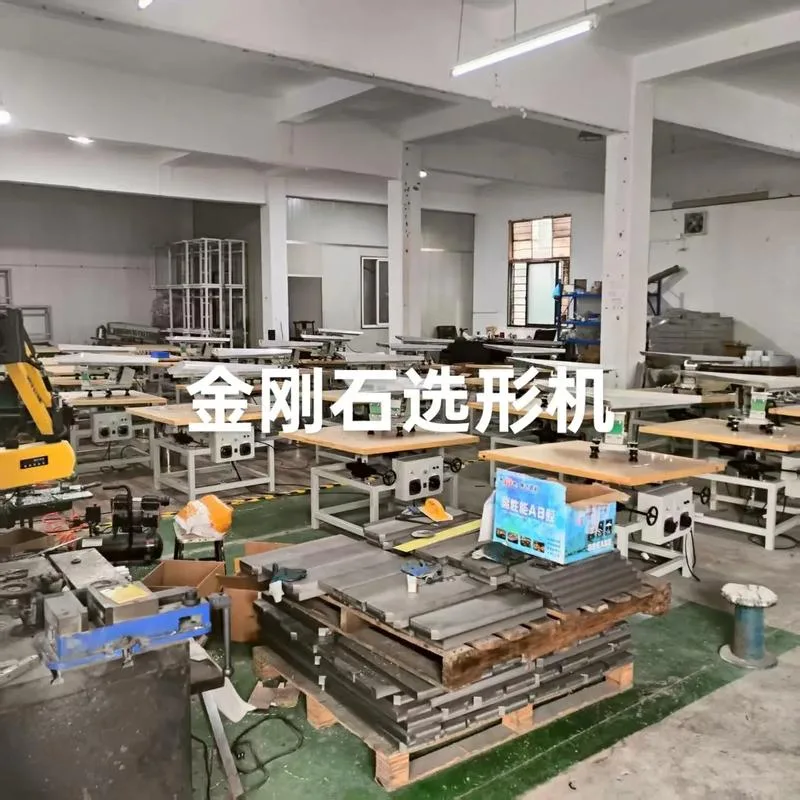
设备实拍(金刚石选型机安装调试与场地要求)
常见问题
问:普通水泥地面能直接放设备吗?
答:平整且有足够承重的硬化地面可以,需用垫铁调平;松软或起砂地面建议加做基础垫层。
问:安装需要厂家到场吗?
答:整机就位与调平建议由厂家指导,尤其是首次带料试机与给料参数的设定,直接影响后续精度表现。
问:场地面积紧张怎么办?
答:可按现场布局调整进出料方向与机架形式,定制前提供平面图即可,不必迁就标准摆放。