圆度是选型机唯一真正要交付的东西,也是验收时最容易扯皮的地方。设备转得稳、声音好听都不算数,最终要落在「合格仓里的料圆到什么程度」上。
圆度评价的三个口径:合格颗粒占比、形状系数(越接近 1 越圆)、连体与碎片残留比例。验收时三个口径都要有数,只报一个容易被模糊过去。
圆度在超硬磨料里怎么定义
工程上通常用等积径配合形状系数描述:同体积球体的直径与实际颗粒某一维尺寸的比值越接近 1,颗粒越接近球形。金刚石微粉、CBN 微粉这类超硬磨料,除圆度外还要看棱角完整性与表面缺陷,因为带尖棱的颗粒在下游研磨工序中会造成划伤。
三种检测手段的分工
| 手段 | 能测什么 | 局限 |
|---|---|---|
| 显微镜 + 图像分析 | 圆度、形状系数、连体与碎片比例 | 取样量小,依赖抽样代表性 |
| 颗粒形状分析仪 | 批量形状分布、统计曲线 | 设备投入高,小批量不划算 |
| 筛分法 | 只能按粒径分级 | 分不出形状,圆度必须另测 |
分级档位怎么划
档位不是拍脑袋定的,要由下游工艺反推:用于精磨或抛光的微粉对圆度和棱角要求最严,划两档(合格/回料)即可;用于粗加工或结合剂填充的,可以放宽到三档。定档位时同时约定每档的允许残留比例,否则「基本合格」这种说法在验收时毫无约束力。
抽样与判定
建议按批次抽样,而不是只取最后出料那一小撮——最后出料往往最干净,代表不了整批。每批取上、中、下三个时间点的样品,混合缩分后测圆度,连续三批数据稳定才算工艺稳定。判定表里写清档位阈值、抽样方法与允许偏差,验收才有依据。
用圆度指标做验收
最实用的做法是留样对比:试机时留存合格仓与回料仓样品,量产时按同样方法复测,两者圆度分布接近即说明设备状态稳定;一旦合格仓圆度明显下滑,先按给料与积料的顺序排查,再考虑摩擦面磨损。
圆度与粒径要分开看
同一粒径档里也会混着形状差异很大的颗粒:有接近球形的,有带棱角的,还有两三颗连在一起的。粒径合格不等于圆度合格,筛下物里照样可能有三成异形。检测报告应把粒径分布与圆度分布分列两张表,混在一张表里最容易被误读为「已全部合格」。
检测频次怎么定
三个节点够用:首件检测(换料或调参后必做)、班中巡检(每两小时抽样一次看趋势)、出货检测(按批次留样)。首件重判定、巡检重趋势、出货重留证。留样按批次编号保存半年以上,出现客诉时能直接回溯到具体批次的分选状态。
三种常见误判
一是把连体当成圆度差:连体颗粒是两个颗粒的聚合体,形状系数并不低,但下游使用会出问题,判定时要单列一档。二是把表面粗糙当成不圆:表面附着细粉或氧化层,图像上轮廓毛糙,清洗后再测往往就没问题。三是把取样偏差当成设备波动:只从料箱表面取样,细小颗粒上浮,结果自然偏差。
圆度对下游工序的实际影响
圆度不是纸面指标。用于研磨抛光的微粉,颗粒越接近球形,切削过程越稳定,工件表面划痕与局部过切越少;带尖棱的颗粒容易在高速下崩碎,既降低使用寿命又把碎屑混入磨料。用于结合剂制品的,圆度影响堆积密度与成型一致性,圆度偏差大的料在压制时更容易出现局部密度不均。所以圆度档位要跟着下游工艺定,而不是照抄同行的验收标准。
把检测数据反馈回调机参数
检测不是终点。把每批的圆度数据与当时的给料量、转速、清盘间隔对照记录,两三个月后就能看出哪组参数对应哪种圆度水平,形成自己的参数库。下次换料时不必从零试起,直接按参数库起步,能省下大量试机时间与废料。
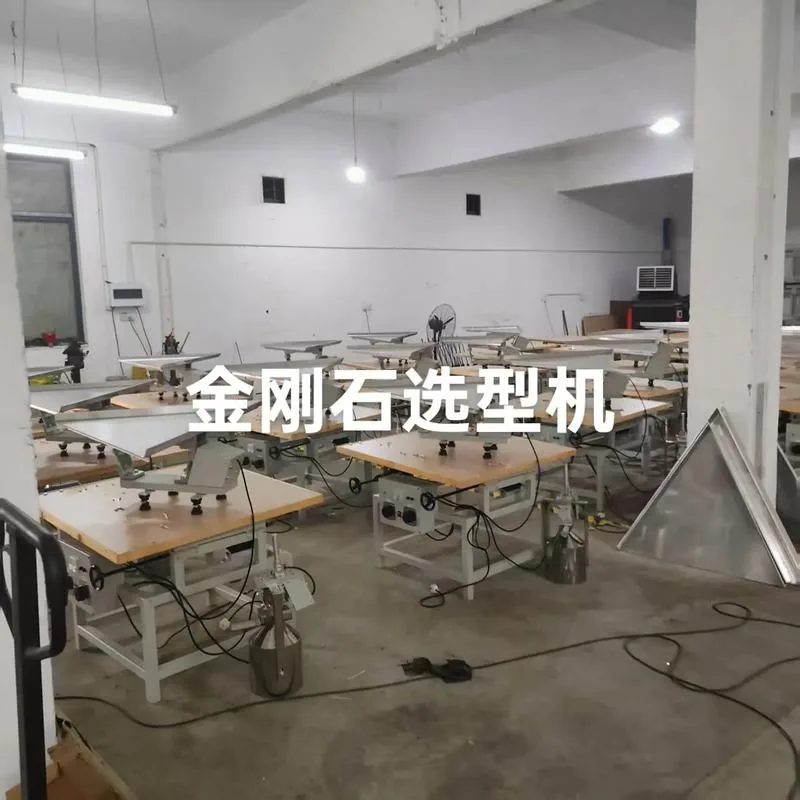
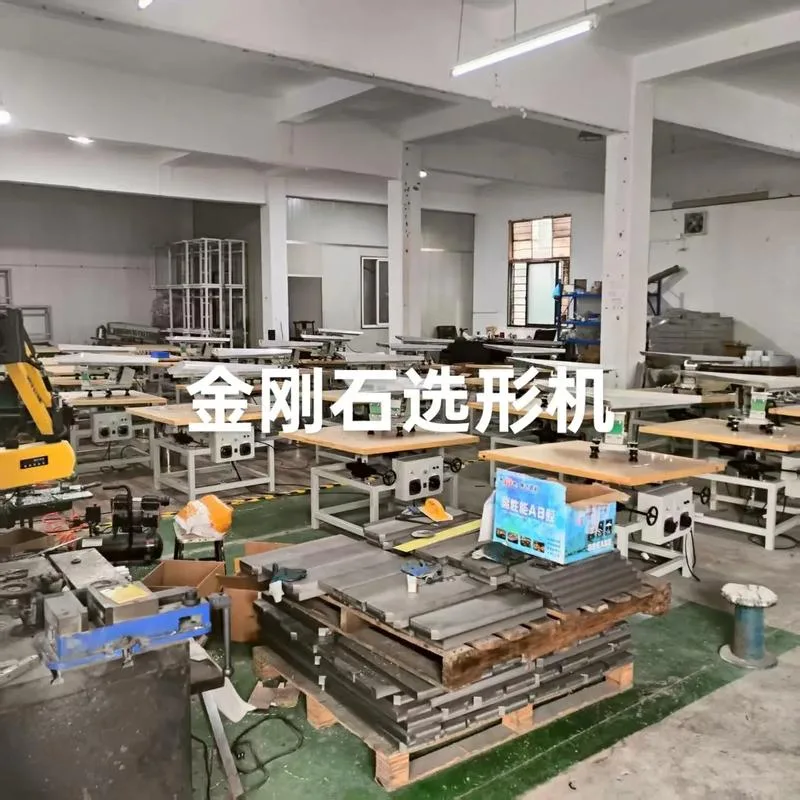
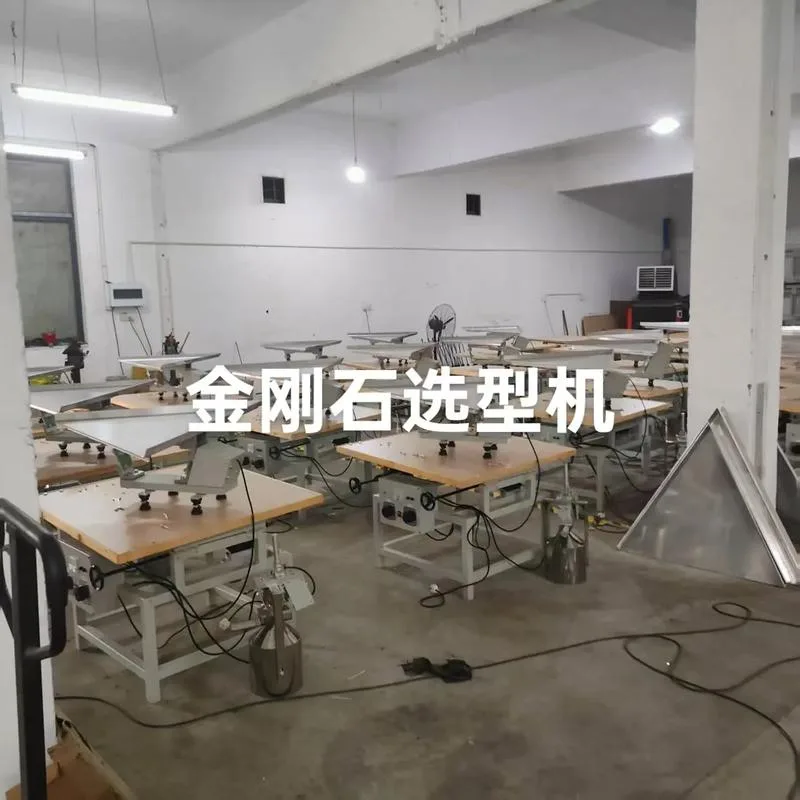
设备实拍(金刚石选型机圆度分级标准与检测方法)
常见问题
问:圆度能用筛网测吗?
答:不能。筛分只能区分粒径,形状相近但圆度不同的颗粒会落在同一档,圆度必须用图像或形状分析手段测。
问:合格率多少算正常?
答:取决于来料本身的状态与档位宽窄,没有统一数字。合理做法是用同一批料做试机,以试机结果作为量产基准。
问:批次之间圆度波动大是什么原因?
答:常见于来料粒径分布变化、给料厚度不稳或盘面积料,先稳定前道筛分,再复核分选参数。